XT i GS wyglądają podobnie, ale powstają inaczej
Oznaczenie XT odnosi się do plexi wytłaczanej. Materiał jest formowany w sposób ciągły, dzięki czemu można uzyskać płyty o dość powtarzalnych wymiarach i grubości. To rozwiązanie dobrze wpisuje się w produkcję większych serii, szczególnie gdy elementy nie wymagają bardzo skomplikowanej obróbki.
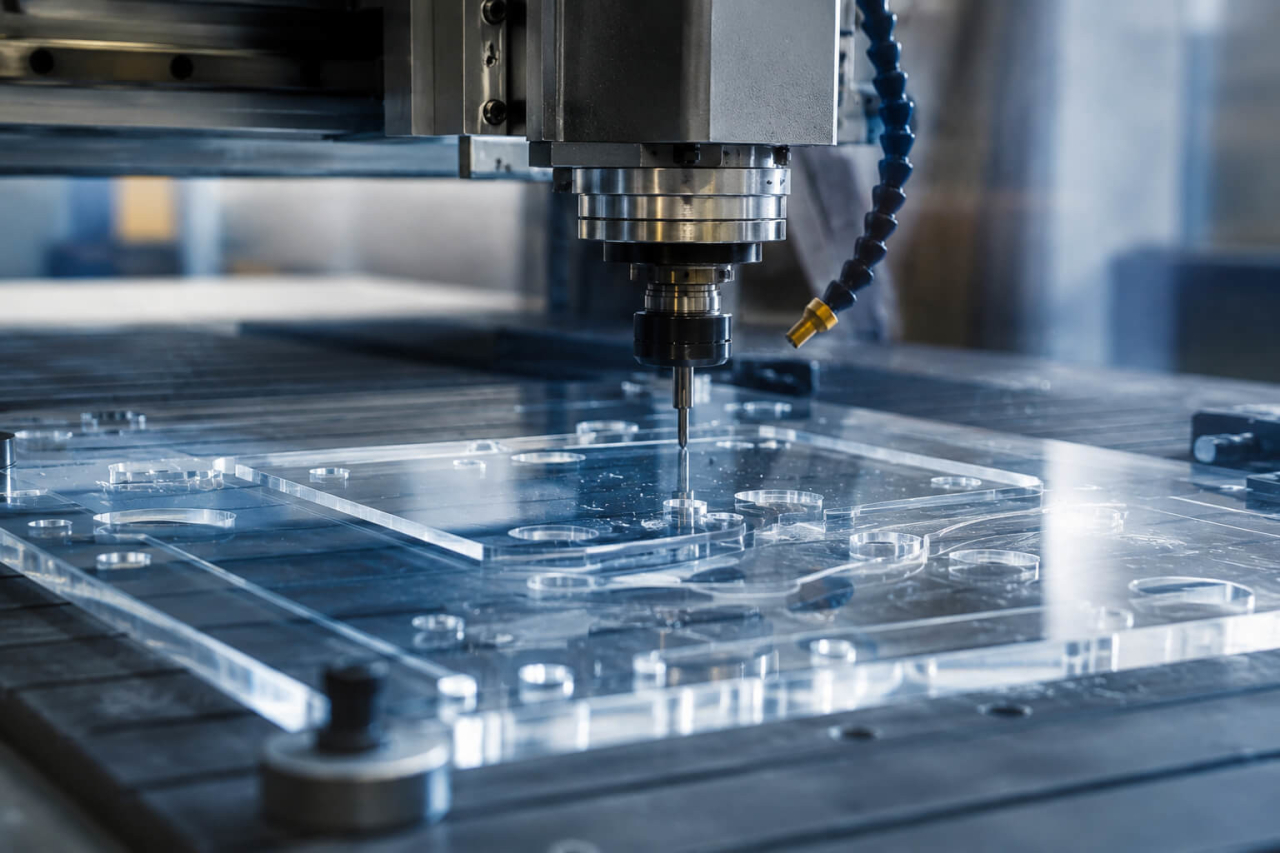
GS oznacza z kolei plexi wylewaną. Tutaj proces produkcji przebiega inaczej, co później wpływa również na zachowanie płyty podczas pracy. Różnicy nie zawsze zauważymy, patrząc na dwa przezroczyste arkusze położone obok siebie. Pojawia się dopiero wtedy, gdy trzeba je ciąć laserem, wiercić, frezować albo formować.
Właśnie dlatego kupowanie plexi wyłącznie na podstawie koloru, wymiaru i ceny może prowadzić do niepotrzebnych problemów. Materiał powinien pasować nie tylko do gotowego produktu, ale również do technologii, która zostanie wykorzystana w warsztacie.
Kiedy plexi XT jest rozsądnym wyborem?
XT dobrze odnajduje się w wielu typowych zastosowaniach reklamowych i użytkowych. Można z niej wykonywać osłony, przeszklenia, proste elementy ekspozycyjne, tablice czy części zabudowy. Jeśli projekt jest powtarzalny i nie zakłada bardzo głębokiej obróbki, często nie ma potrzeby sięgania po bardziej wymagający wariant materiału.
Znaczenie ma też duża powtarzalność grubości. Przy seryjnym wykonywaniu elementów jest to po prostu wygodne. Maszyna pracuje na raz ustawionych parametrach, kolejne części mają te same wymiary, a późniejsze składanie całości przebiega bez ciągłego korygowania procesu.
Nie oznacza to jednak, że XT sprawdzi się automatycznie przy każdym projekcie. Im bardziej skomplikowany detal, tym więcej uwagi warto poświęcić temu, jak płyta będzie zachowywała się podczas dalszej obróbki.
Dlaczego do niektórych realizacji wybiera się plexi GS?
Plexi wylewana jest często wybierana wtedy, gdy projekt wymaga większej swobody przy frezowaniu, wierceniu albo wykonywaniu bardziej złożonych kształtów. Dla producenta reklamy czy wyposażenia sklepu może mieć to większe znaczenie niż niewielka różnica w cenie samego arkusza.
Dobrym przykładem jest element z wieloma otworami, precyzyjnymi wycięciami albo frezowanymi detalami. Tutaj liczy się nie tylko to, czy materiał da się przeciąć. Ważne jest również, jak zachowa się krawędź i czy podczas pracy nie pojawią się problemy, które później trzeba będzie poprawiać ręcznie.
Przy takich realizacjach warto od razu powiedzieć dostawcy, w jaki sposób płyta będzie obrabiana. W ofercie TechPlast znajdują się tworzywa wykorzystywane między innymi w branży reklamowej i produkcyjnej, dlatego wybór materiału można zacząć nie od samego hasła „plexi”, lecz od konkretnego zastosowania.
Czy plexi nadaje się tylko do reklamy?
Zdecydowanie nie. Reklama jest jednym z najbardziej widocznych obszarów wykorzystania płyt akrylowych, bo plexi łatwo zauważyć w kasetonach, ekspozytorach czy podświetlanych elementach. W praktyce spotyka się ją jednak również w wyposażeniu sklepów, osłonach maszyn, gablotach, elementach mebli i różnego rodzaju zabudowach.
Czasami materiał zastępuje szkło tam, gdzie ważna jest mniejsza masa lub łatwiejsza obróbka. Innym razem wybiera się go właśnie ze względu na wygląd. Bezbarwna płyta może być bardzo przejrzysta, ale plexi występuje też w wariantach mlecznych, kolorowych i o innych wykończeniach powierzchni.
To sprawia, że jeden materiał może trafić zarówno do niewielkiego stojaka na ladzie sklepowej, jak i do dużego elementu ekspozycyjnego. Sam format arkusza niewiele mówi więc o jego późniejszym zastosowaniu.
Cięcie laserem – czy rodzaj plexi ma znaczenie?
Ma, szczególnie jeśli zależy nam na wyglądzie krawędzi i powtarzalności pracy. Plexi jest jednym z materiałów często obrabianych laserowo, ponieważ można w ten sposób szybko wycinać nawet dość skomplikowane kształty. Problem zaczyna się wtedy, gdy do każdego rodzaju płyty próbuje się stosować identyczne ustawienia.
W warsztacie różnice potrafią wyjść bardzo szybko. Inaczej zachowa się cienka płyta przeznaczona na prostą tabliczkę, a inaczej grubszy arkusz, z którego powstaje przestrzenny detal. Do tego dochodzi prędkość cięcia, moc urządzenia i oczekiwany wygląd gotowej krawędzi.
Dlatego przed większą serią rozsądnie jest wykonać próbę na fragmencie właściwego materiału. Kilka minut testu może oszczędzić cały arkusz oraz sporo czasu poświęconego później na poprawki.
Co z gięciem i formowaniem plexi?
Płyty akrylowe można formować pod wpływem temperatury, ale tutaj również nie warto zakładać, że każdy arkusz zachowa się identycznie. Znaczenie ma grubość, rodzaj materiału, wielkość elementu oraz promień, jaki chcemy uzyskać.
Przy prostym zagięciu niewielkiego ekspozytora sprawa może być stosunkowo łatwa. Jeżeli jednak z płyty ma powstać większy element przestrzenny, tolerancja na błędy szybko się zmniejsza. Nierównomierne nagrzanie albo źle dobrany moment formowania mogą sprawić, że gotowa część nie będzie wyglądała tak, jak zakładano w projekcie.
W takich sytuacjach wcześniejszy dobór XT lub GS powinien wynikać z całej technologii produkcji, a nie być decyzją podejmowaną dopiero przy zamawianiu arkuszy.
Na co zwrócić uwagę przed zakupem plexi?
Najpierw dobrze ustalić, co z materiałem będzie działo się po dostawie. Czy zostanie tylko przycięty do prostokąta? Czy potrzebne będą otwory? A może projekt zakłada laser, frezowanie, klejenie i późniejsze formowanie? Dopiero takie informacje pozwalają sensownie porównywać dostępne warianty.
Warto też sprawdzić potrzebną grubość, kolor i format. Przy większych seriach znaczenie ma rozkrój całego arkusza. Czasami niewielka zmiana wymiaru gotowego elementu pozwala zmieścić na jednej płycie dodatkową sztukę i zauważalnie ograniczyć ilość odpadu.
Plexi XT czy GS – którą ostatecznie wybrać?
XT jest dobrym punktem wyjścia przy wielu prostych i powtarzalnych realizacjach, natomiast GS warto rozważyć wtedy, gdy projekt wymaga bardziej wymagającej obróbki i większej swobody podczas produkcji. Sama przejrzystość czy kolor płyty nie wystarczą więc do podjęcia decyzji. Najlepszy wybór zaczyna się od określenia, jaki element ma powstać i co będzie działo się z materiałem zanim stanie się gotowym produktem.

